

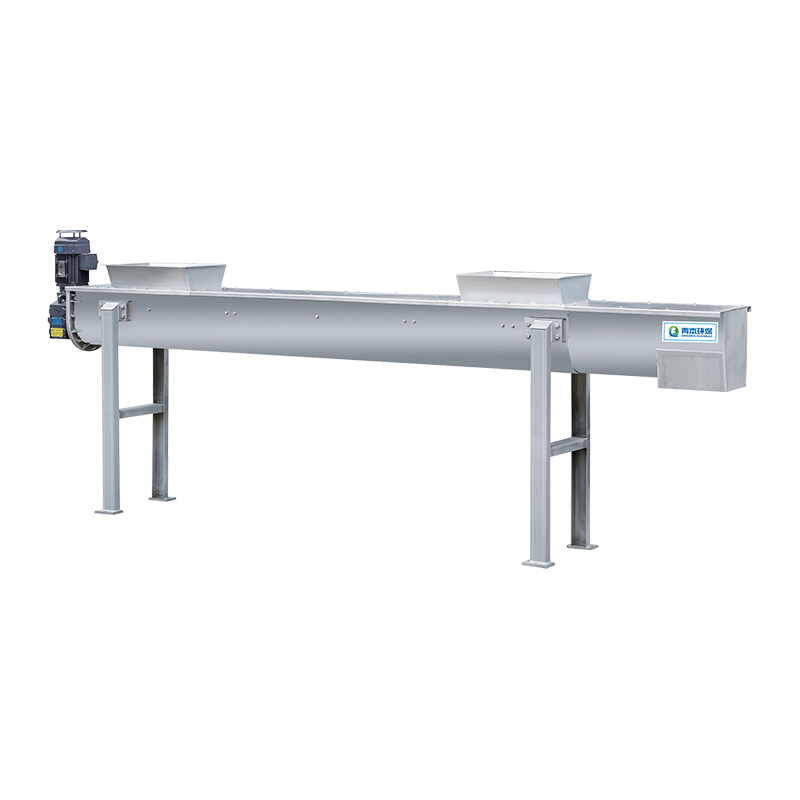
Uma fábrica de alimentos que produz 40 metros cúbicos de lodo por dia com 2% de sólidos secos não está pagando para descartar o lodo. Está pagando para transportar água. Nessa concentração, menos de uma tonelada da carga diária é realmente material sólido; as outras 39 toneladas existem apenas para transportá-lo.
A conclusão primeiro, porque altera o destino do orçamento: na maioria dos programas de redução de resíduos industriais, a maior e mais barata redução no volume de resíduos acontece na fase de desidratação e secagem, e não na linha de produção. Vale a pena mudar o processo que cria o desperdício, mas geralmente é lento, exige muito capital e está vinculado à qualidade do produto. A remoção de água é rápida, mensurável e pode ser desacelerada se os números decepcionarem.
O que se segue aborda até onde a remoção de água pode realisticamente ir, qual tecnologia se adapta a cada lodo, onde a conta de energia se volta contra você e o que escrever em uma especificação de compra para que o equipamento ainda funcione após o término da garantia.
Por que é a água, e não os sólidos, que determina a sua conta de resíduos
O lodo é uma suspensão muito diluída e seu custo de manuseio acompanha a diluição quase linearmente. Uma corrente com 2% de sólidos secos transporta cerca de 49 quilogramas de água para cada quilograma de material sólido. Concentre-o em 6% e o volume cai para cerca de um terço. Aumente para 25% por desidratação mecânica e resta apenas um duodécimo. Seque a 80% e o material que sai do local será um quadragésimo do que você começou.
Em números: 100 metros cúbicos de lodo a 2% contêm 2 metros cúbicos de sólidos secos. Espessado para 6%, isso equivale a cerca de 33 metros cúbicos. Desaguado a 25%, 8 metros cúbicos. Seco a 80%, 2,5 metros cúbicos.
Material restante em cada etapa, por 100 m³ de lodo com 2% de sólidos secos
A razão pela qual isto é importante comercialmente é que as taxas de resíduos são cobradas sobre a massa ou volume úmido, e não sobre os sólidos secos. Transporte, imposto sobre aterro, taxas de incineração e cada vez mais relatórios de carbono no transporte variam de acordo com o que o caminhão realmente transporta. O conteúdo de sólidos secos é a única variável que você pode alterar sem afetar o processo a montante.
A hierarquia de resíduos estabelecida na Diretiva-Quadro Resíduos da UE (2008/98/CE) coloca a prevenção em primeiro lugar e a eliminação em último lugar, e essa ordenação é correta. Mas a prevenção na directiva abrange a redução do volume e da nocividade dos resíduos, e não apenas a redução da quantidade deles gerada. A redução do volume através da desidratação é uma medida de prevenção legítima segundo essa definição e é quase sempre a mais rápida de implementar.
Combinando a tecnologia de desidratação com o lodo que você possui
Não existe uma única máquina de desidratação melhor. Existe apenas a máquina que tolera a sua alimentação. O lodo oleoso da metalurgia não se comporta como o lodo municipal digerido ou o resíduo fibroso de uma fábrica de bebidas, e as diferenças aparecem no consumo de polímero, na secura do bolo e na frequência com que um operador precisa intervir.
| Tecnologia | Sólidos secos típicos de bolo | Demanda de polímero | Atenção do operador | Onde cabe |
|---|---|---|---|---|
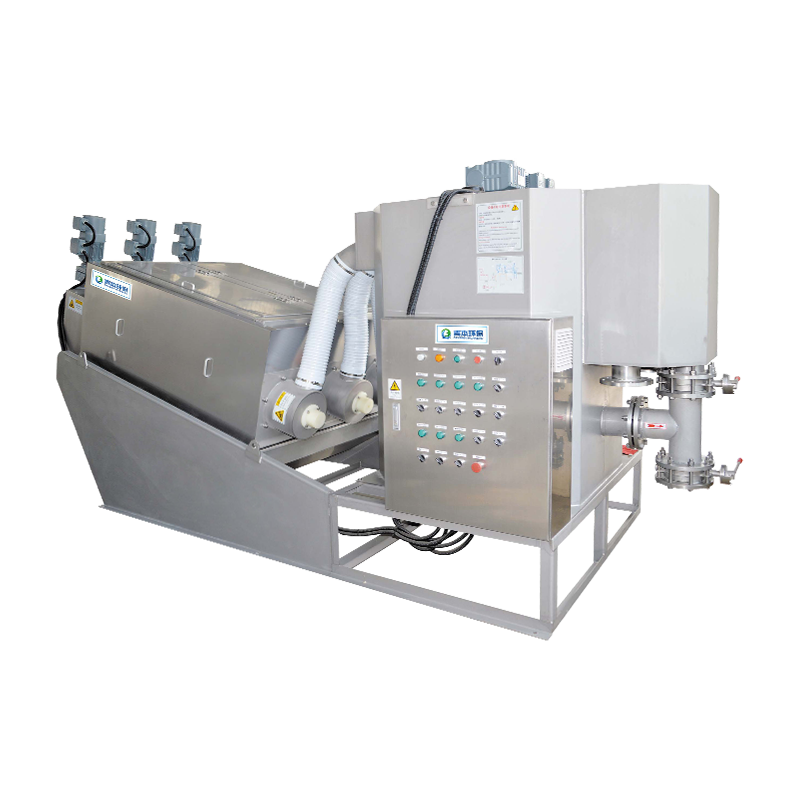
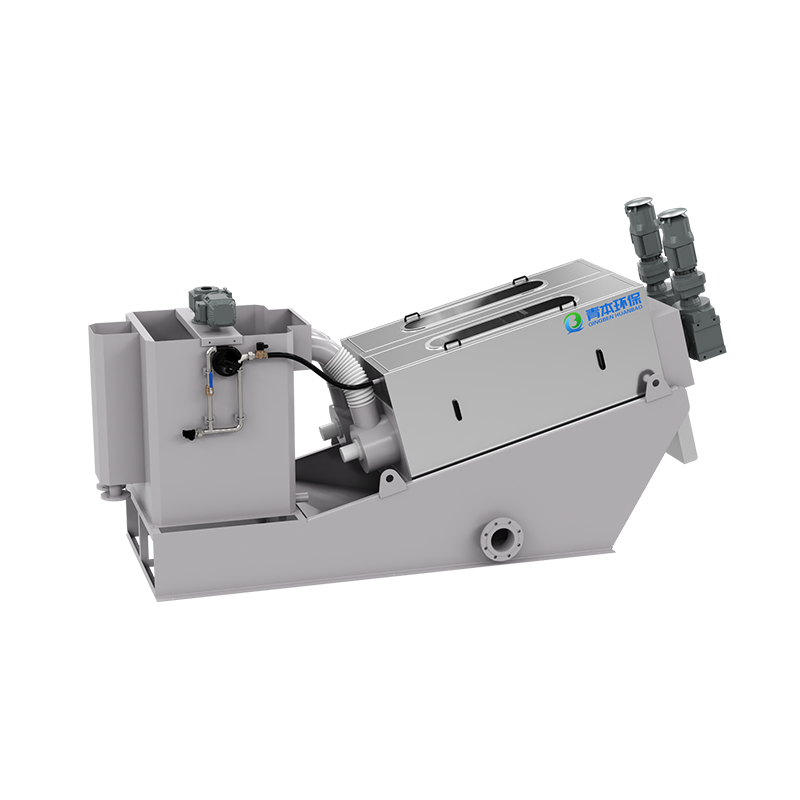
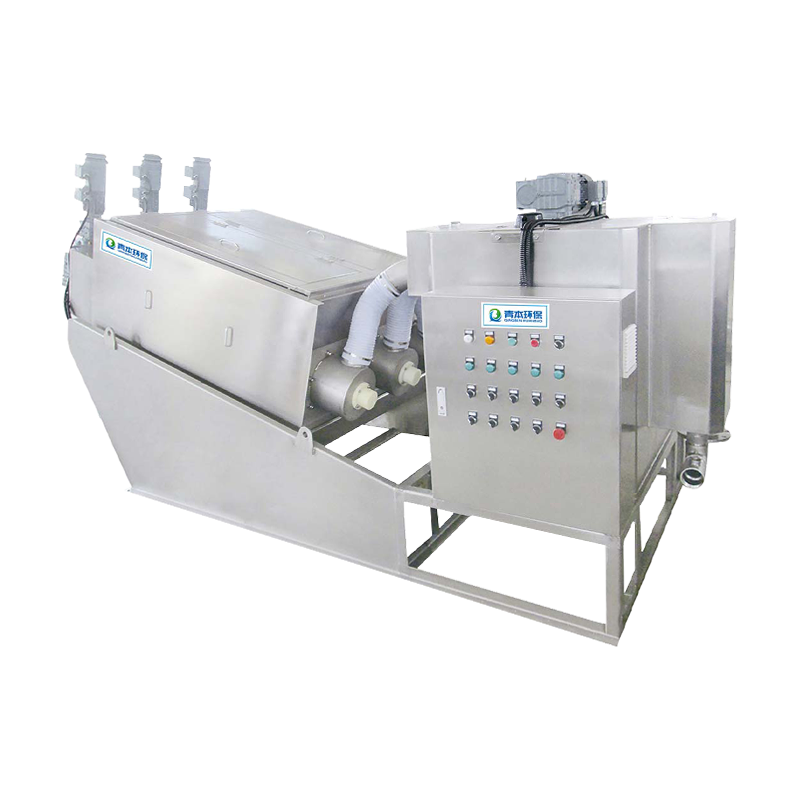
| Prensa de parafuso | 20–30% | Baixo a médio | Baixo, autolimpante | Alimentos oleosos, fibrosos e variáveis; reformas apertadas |
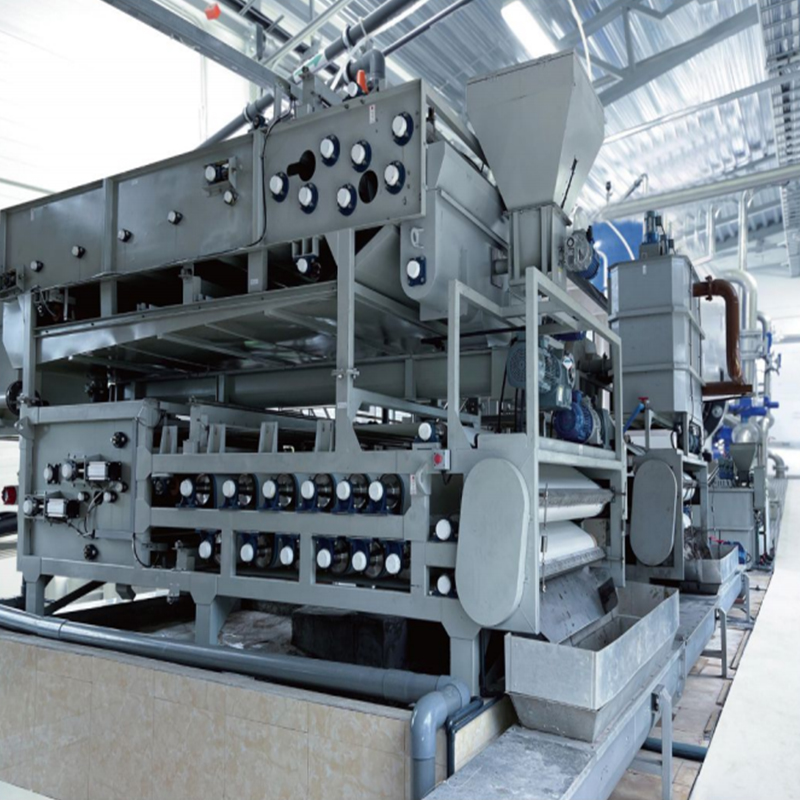
| Filtro prensa de correia | 20–28% | Médio | Alto; lavagem e rastreamento de tecidos | Alto rendimento, lodo mineral e municipal |
| Centrífuga | 20–25% | Alto | Médio; low wash water use | Locais compactos, flocos tolerantes ao cisalhamento |
| Alto-pressure belt deep dewatering | 40–55% | Médio to high | Médio; conditioning is critical | Locais onde o custo de transporte domina |
| Secagem térmica a baixa temperatura | 70–90% | Desaguamento a montante necessário | Baixo | Alto landfill or incineration fees; co-firing routes |
Vale a pena citar duas armadilhas de seleção. A primeira é comprar apenas com base na secura do bolo: uma máquina que atinge 30% numa lama mineral de drenagem livre pode atingir apenas 18% numa lama gordurosa, e a dose de polímero necessária para colmatar essa lacuna pode custar mais do que a poupança no transporte. A segunda é ignorar a abertura de cama. As plantas industriais raramente funcionam com fluxo nominal durante todo o ano, e uma máquina dimensionada para o pico anual funcionará mal com meia carga.
 Máquina de desidratação de lama de prensa de parafuso série QBDL A pressão mecânica eleva os sólidos secos para 45%, reduzindo pela metade a massa úmida onde o descarte é cobrado por tonelada. Ver Produto →
Desidratação profunda: a água mais barata que você já removeu
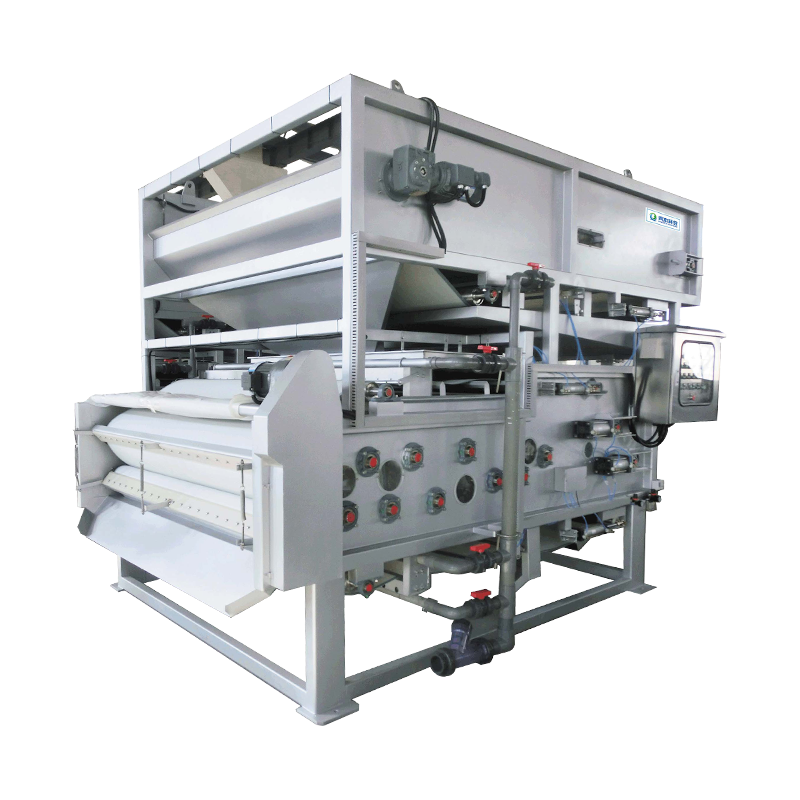
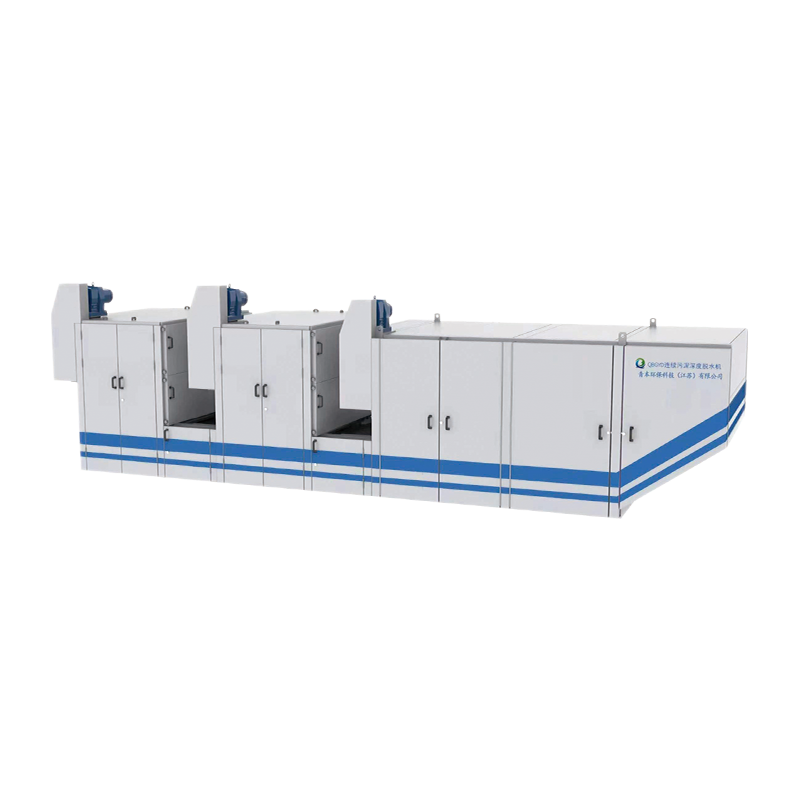
Se a sua rota de eliminação cobrar por tonelada, o salto de cerca de 25% para 45% de sólidos secos é o investimento de maior retorno em todo o comboio. Ele reduz pela metade a massa úmida transportada e faz isso com pressão mecânica em vez de calor, de modo que o custo operacional por tonelada de água removida é uma fração da secagem térmica.
A aritmética é simples. Uma unidade de correia de alta pressão que eleva a torta de 25% a 45% de sólidos secos remove cerca de 1,8 toneladas de água para cada tonelada de sólidos secos manuseados. Se as taxas de transporte e de embarque forem de 60 unidades monetárias por tonelada úmida, isso significa aproximadamente 190 unidades monetárias economizadas por tonelada de sólidos secos, antes de qualquer alteração no processo a montante.
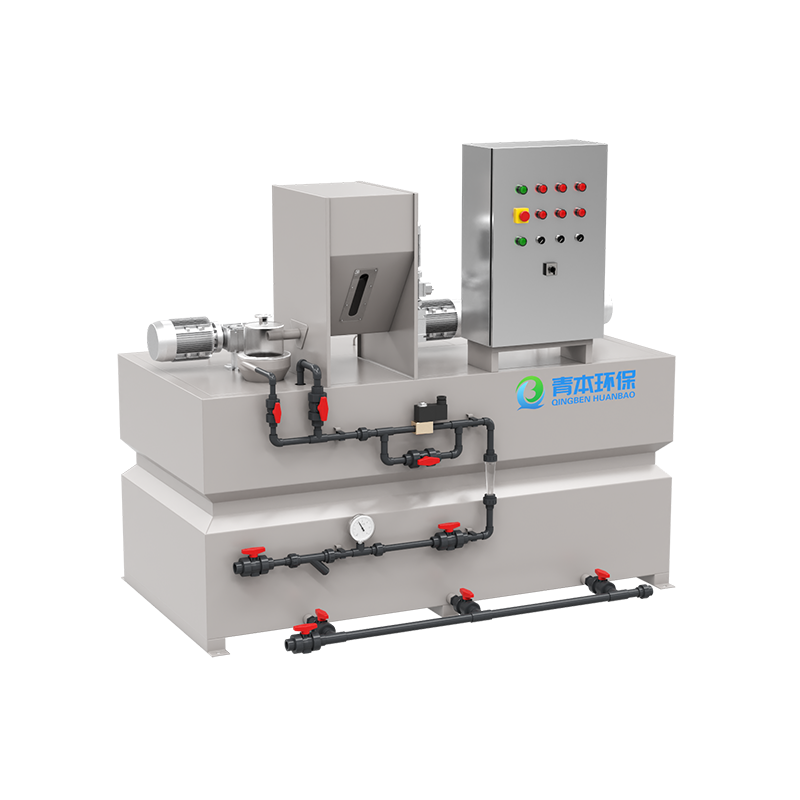
O problema é o condicionamento. A desidratação profunda depende da estrutura do floco sobreviver a pressões muito altas, o que significa que a seleção do polímero e o controle da dose são mais importantes do que a própria prensa. As plantas que enfrentam dificuldades aqui geralmente dosam por tentativa e erro, e não por medição de sólidos secos. Para alimentações industriais variáveis, caracterizar a faixa que você realmente verá é mais valioso do que otimizar para uma única amostra, e a mesma disciplina se aplica a todos os processos. tratamento de águas residuais industriais aplicações.
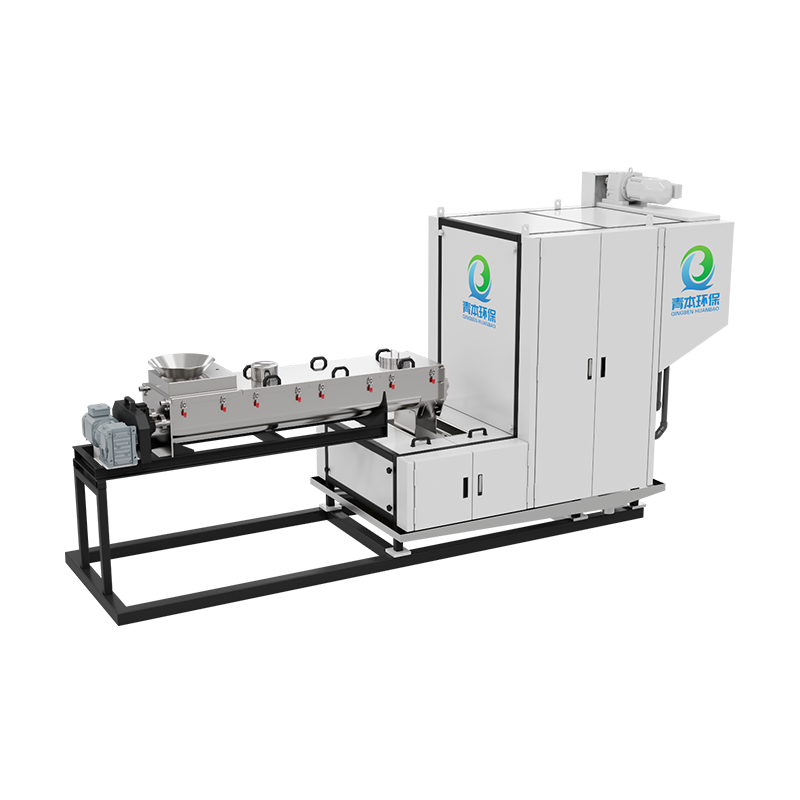
 Alto Pressure Belt Continuous Sludge Deep Dewatering Machine A prensa contínua de correia de alta pressão aplica cisalhamento bidimensional para destruir a estabilidade coloidal, reduzindo o volume de lodo e os custos de transporte para plantas municipais. Ver Produto →
Secagem: onde a conta de energia decide
A secagem térmica é o ponto onde a redução de resíduos industriais deixa de ser barata. Um secador de correia de baixa temperatura com bomba de calor normalmente evapora um quilograma de água para gerar cerca de 0,3 a 0,4 kWh de eletricidade, porque recupera o calor latente que acabou de liberar. Um secador aquecido a vapor ou a gás necessita da ordem de 800 a 900 kWh de energia térmica por tonelada de água evaporada, além de potência de ventilador e transportador. Num local com calor residual genuíno, essa lacuna diminui; num site que compra gás a preços de mercado, normalmente isso não acontece.
A comparação foi trabalhada com mais detalhes na análise deste site sobre custos de secagem em baixa temperatura versus alta temperatura , e a conclusão é geralmente válida: só seque quando o destino assim o exigir.
Teor de sólidos secos do bolo, % em peso. As faixas variam de acordo com as características da alimentação e o condicionamento.
Uma regra de decisão viável: secar apenas se a rota de eliminação ou reutilização exigir fisicamente um produto seco, ou se a taxa evitada por tonelada húmida exceder o custo de secagem por tonelada de água evaporada. Nesse teste, a secagem para co-incineração em um forno de cimento geralmente supera a barreira. A secagem simplesmente para reduzir o número de movimentos do caminhão geralmente não funciona, a menos que o local tenha excesso de calor que, de outra forma, seria rejeitado.
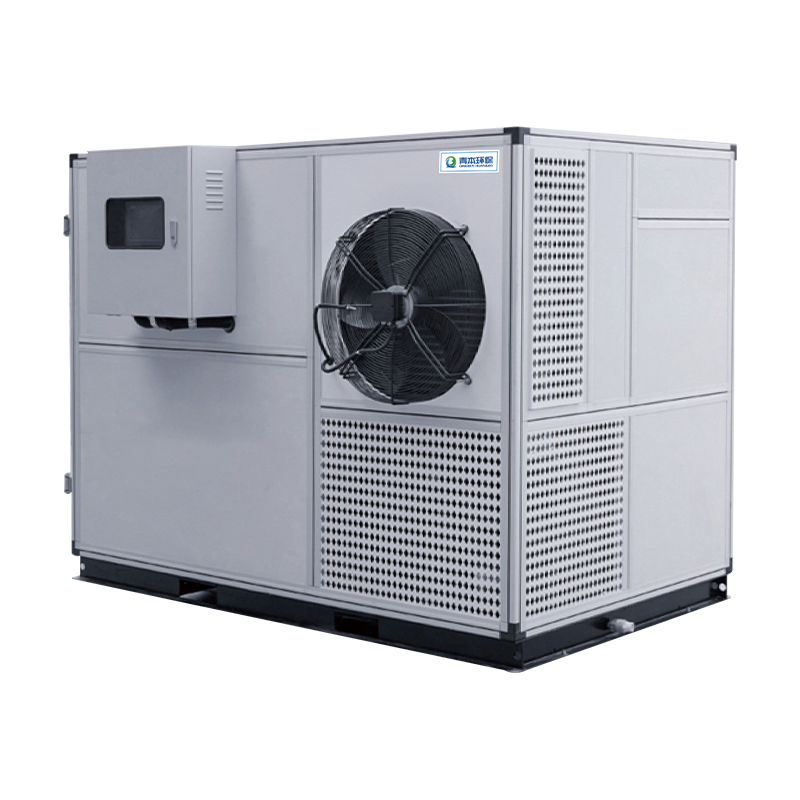
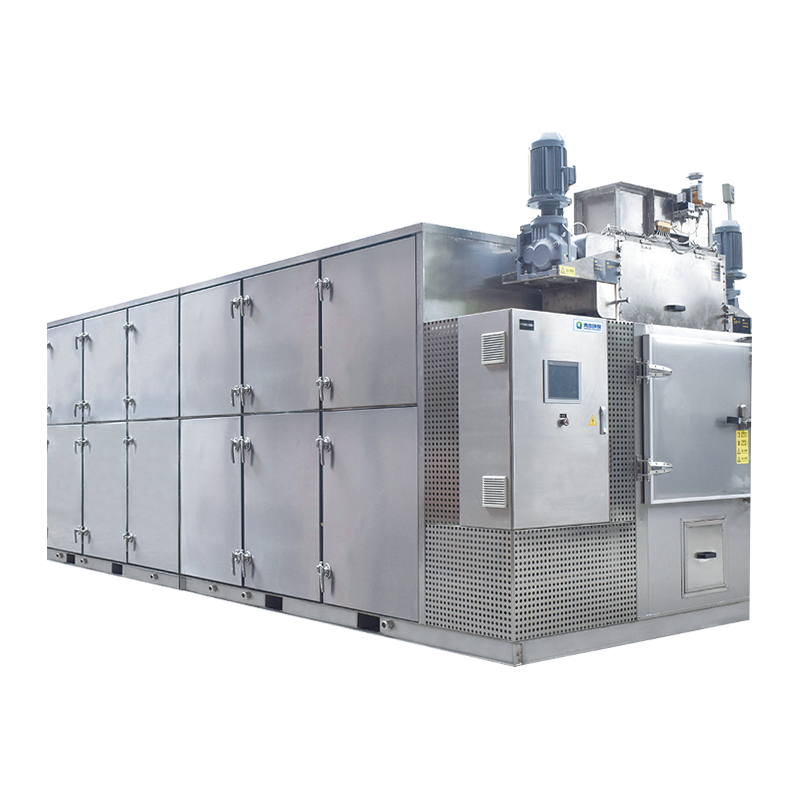 Baixo Temperature Belt Type Sludge Drying Machine with Heat Pump A desumidificação por bomba de calor recupera o calor latente para secar o lodo a 48–56°C de ar de retorno, reduzindo o volume quando o produto seco é necessário. Ver Produto →
Realidade do retrofit: encaixando o trem em uma planta existente
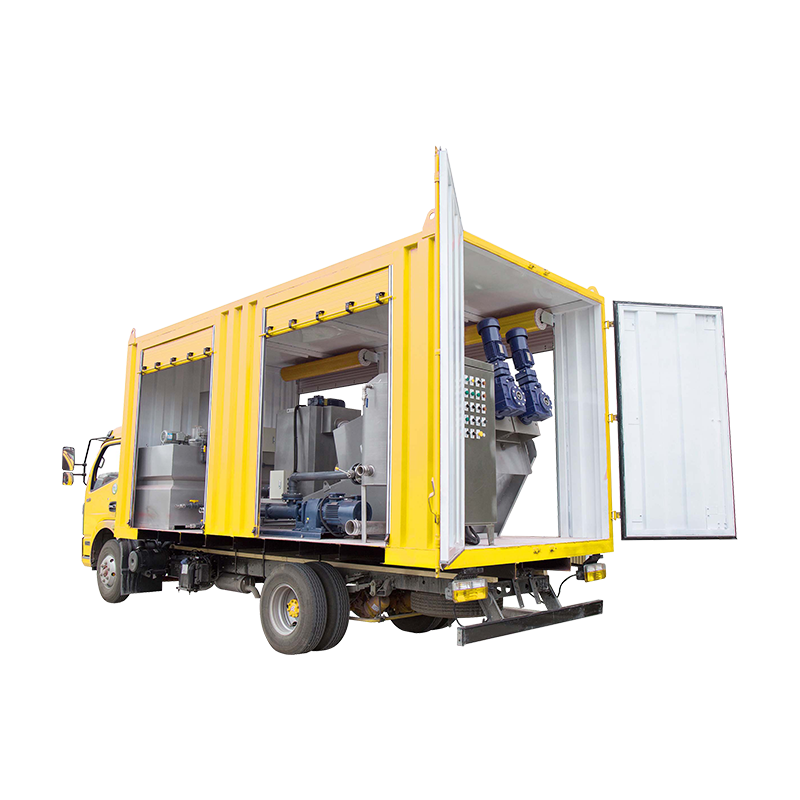
Na prática, o lodo restringe menos o projeto do que o edifício. A maioria dos projetos de redução de resíduos industriais são retrofits em instalações que nunca foram projetadas para eles, e as restrições vinculativas são geralmente físicas e não químicas:
Vista isométrica de uma linha de redução de volume de três estágios. Os números são ilustrativos, com base em uma alimentação de 2% de sólidos secos.
- Pegada e altura livre. Os secadores são altos; um secador de correia com bomba de calor pode precisar de quatro a seis metros de espaço vertical, além de acesso para serviço acima dele.
- Armazenamento de buffer. A desidratação e a secagem raramente ocorrem no mesmo ritmo, portanto, um silo ou tremonha de bolo entre elas não é opcional.
- Composição de polímero. A precisão da dosagem depende da qualidade e temperatura consistentes da água de diluição e de quem possui a calibração.
- Ventilação e odor. As salas de desidratação geram aerossóis; a secagem gera vapor. Ambos precisam ser projetados e não adicionados posteriormente.
- Capacidade equilibrada. Uma secadora superdimensionada alimentada por uma prensa subdimensionada simplesmente ficará vazia durante a maior parte do turno.
O que escrever na especificação
Especificações vagas são a principal razão pela qual os projetos de drenagem não apresentam resultados satisfatórios. Seis cláusulas fazem a maior parte do trabalho:
- Defina a alimentação como uma janela, não como um número único: faixa de sólidos secos, teor de fibra e óleo, temperatura e variação sazonal.
- Exigir secura garantida da torta em uma dose determinada de polímero, expressa em quilogramas de polímero por tonelada de sólidos secos.
- A produtividade expressa em quilogramas de sólidos secos por hora, nunca em metros cúbicos por hora.
- Indique o consumo de energia por tonelada de água evaporada e defina o limite: inclui a composição do polímero, ventilação e transportadores?
- Combine um protocolo de teste de aceitação antes de assinar: quem fornece o lodo, quanto tempo dura a execução e o que acontece se a garantia for perdida.
- Liste explicitamente as peças de desgaste, com vida útil e preço esperados: roscas, panos de filtro, lâminas raspadoras e vedações.
Perguntas frequentes sobre redução de resíduos industriais
Q1. O que significa redução de resíduos industriais na prática?
Significa reduzir a massa ou o volume de resíduos que saem do local, e o caminho mais rápido geralmente é a remoção de água. A prevenção na linha de produção é importante, mas a redução de volume por espessamento, desidratação e secagem proporciona economias mensuráveis em semanas.
Q2. Quanto uma máquina de desidratação de lodo pode reduzir o volume de resíduos?
Passar de 2% para 25% de sólidos secos reduz o volume úmido em cerca de 90%. Na maioria das plantas isso elimina a maior parte das viagens de transporte sem alterar nada a montante da sala de desidratação.
Q3. Qual é a diferença entre desidratação de lodo e secagem de lodo?
Desidratação uses mechanical pressure to reach roughly 20–50% dry solids. Drying uses heat to reach 70–90%. Dewatering is far cheaper per tonne of water removed, so drying should follow it, not replace it.
Q4. Como você escolhe equipamentos de tratamento de águas residuais industriais?
Comece pelo feed, não pelo folheto. Caracterize sólidos secos, fibra, óleo e variabilidade e, em seguida, selecione a tolerância para essa faixa, a demanda e a redução do polímero, e somente então o pico de secura da torta.
Q5. Que sólidos secos uma máquina de desidratação de lodo de prensa de parafuso pode alcançar?
Normalmente 20–30% dependendo do lodo. As prensas de parafuso são adequadas para alimentações industriais oleosas, fibrosas e variáveis e necessitam de pouca atenção do operador, o que as torna uma escolha comum para projetos de modernização.
Q6. Quanto custa para funcionar um secador de lodo de baixa temperatura?
Os secadores com bomba de calor normalmente evaporam cerca de 0,3–0,4 kWh de eletricidade por quilograma de água. Alternativas aquecidas a vapor podem precisar de várias vezes mais energia térmica, portanto compare sempre a energia por tonelada de água evaporada.