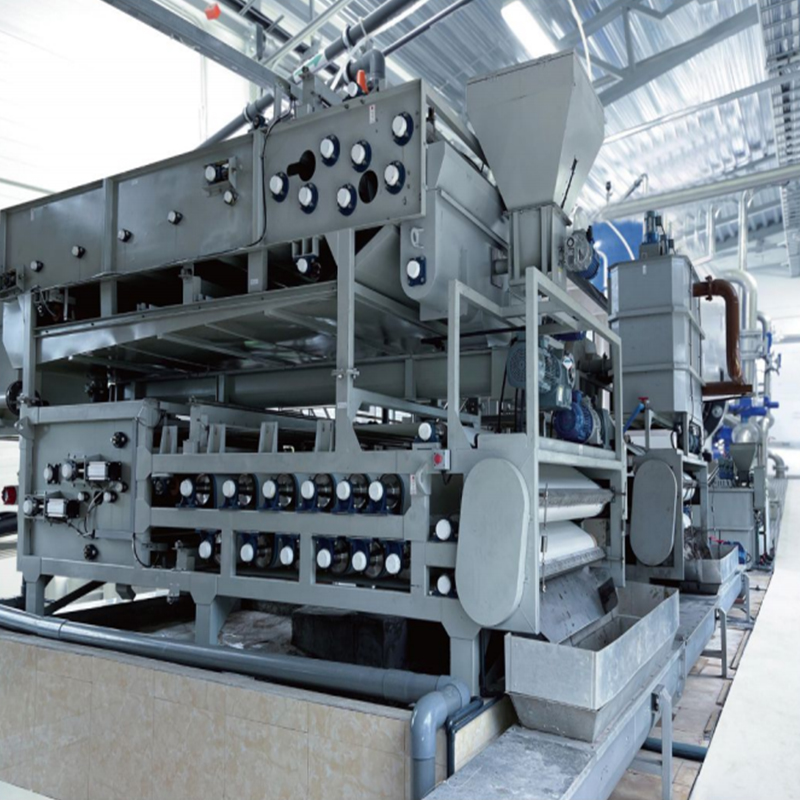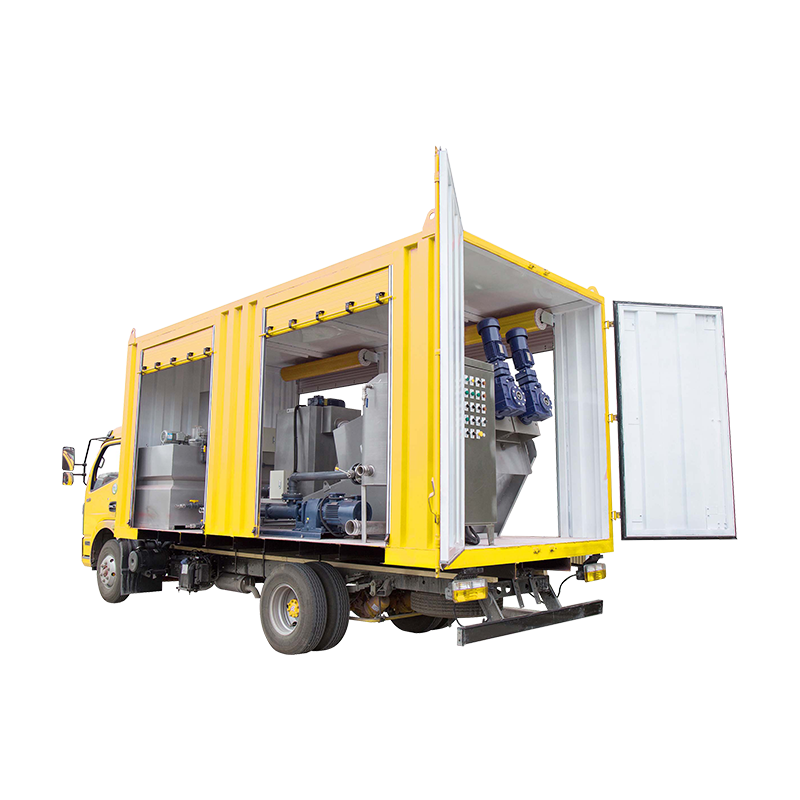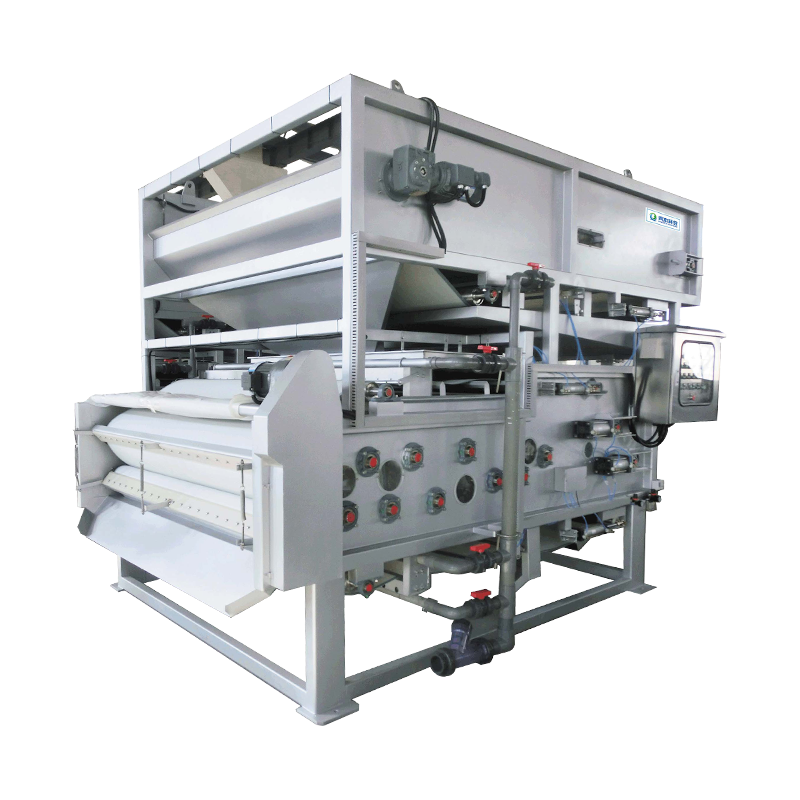


Uma fábrica de acabamento de metais que produz 15 toneladas de lamas húmidas por dia paga ao seu transportador por tonelada de material húmido e não por tonelada de sólidos. Com 20% de sólidos secos, 12 dessas 15 toneladas são água. Empurre o mesmo lodo através de uma unidade de desidratação profunda com correia de alta pressão até cerca de 45% de sólidos secos e a massa de saída cai em mais da metade antes mesmo de o caminhão ser carregado.
Essa aritmética é todo o argumento a favor da reciclagem de lamas industriais. A reciclagem raramente é bloqueada pela falta de mercados - olarias, linhas de cimento, caldeiras de biomassa e projetos de recuperação de terras aceitam lamas adequadas. Ele é bloqueado pela umidade, pela contaminação e pelo custo da movimentação da água. Corrija as etapas de desidratação e secagem e as opções de reciclagem serão abertas por conta própria.
O que a reciclagem de lodo industrial significa na prática
O termo abrange três destinos, e cada um impõe requisitos diferentes ao material:
- Recuperação de materiais - lamas secas utilizadas como matéria-prima para tijolos, clínquer de cimento, agregados leves ou produtos de cartão.
- Recuperação de energia - lamas queimadas ou coprocessadas como substitutos de combustível em fornos de cimento, caldeiras eléctricas ou incineradores dedicados.
- Uso da terra e do solo - lamas compostadas ou estabilizadas aplicadas em paisagismo, recuperação de locais ou, quando permitido, agricultura.
A ordem das decisões é importante. Primeiro, o regulador classifica o lodo como perigoso ou não perigoso, com base em testes de lixiviação e no processo industrial de onde provém. Em seguida, o parceiro off-take declara o que aceitará. Só então começa a seleção do equipamento. Comprar um secador antes de confirmar que uma fábrica de cimento aceitará o produto seco é um dos erros de sequenciamento mais comuns e caros nesta área.
Requisitos de alimentação para as três rotas de reciclagem
| Rota | Condição típica de alimentação | Deve ser controlado | Foco no equipamento |
|---|---|---|---|
| Recuperação de materiais (bricks, cement, aggregate) | 60-90% de sólidos secos | Metais pesados, cloreto, óleo residual | Desaguamento mais secagem térmica |
| Recuperação de energia (kiln co-processing, incineration) | 30-60% de sólidos secos, maior para alimentação de forno | Valor calórico, umidade, enxofre e cloreto | Desaguamento profundo mais secagem |
| Uso da terra e do solo (compost, reclamation) | 20-40% de sólidos secos após estabilização | Patógenos, metais pesados, salinidade | Desidratação, estabilização com cal ou composto |
Por que o desempenho da desidratação decide a economia
O equilíbrio de massa conta a história. Cem toneladas de lodo com 3% de sólidos secos contêm 3 toneladas de sólidos e 97 toneladas de água. A desidratação para 25% de sólidos secos reduz o total para 12 toneladas. Secar esse bolo até 80% de sólidos secos deixa 3,75 toneladas. O material que deve ser armazenado, transportado e alimentado em um forno encolheu cerca de 26 vezes, e cada tonelada removida da corrente remove consigo uma carga de transporte.
Estes são valores médios comunicados pelos fornecedores de equipamentos para lamas biológicas e industriais mistas. Os resultados reais dependem do lodo, do condicionador e de como a máquina é operada - uma prensa de rosca que funciona bem em materiais fibrosos pode decepcionar em materiais gordurosos. Trate os intervalos como uma verificação de sanidade quando um fornecedor cita um valor de desempenho, e não como uma garantia.
Há um segundo custo que é fácil de ignorar. O condicionamento químico normalmente consome de 3 a 8 quilogramas de polímero por tonelada de sólidos secos, e as máquinas com o menor custo de capital são frequentemente aquelas com maior demanda de polímero. Ao longo de uma década de operação, o custo do polímero frequentemente supera o preço de compra, e é por isso que a precisão da dosagem merece tanta atenção quanto o tamanho da prensa.
Equipamento correspondente ao tipo de lodo
As lamas comportam-se de forma diferente dependendo da sua origem e a tecnologia de desidratação tem de seguir esse comportamento.
- Lama oleosa e gordurosa desde refinarias, limpeza de tanques e adesivos para metalurgia até telas de filtro e prensas de correia para persianas. Os projetos de prensas de parafuso lidam com materiais de alta viscosidade de maneira mais confiável porque dependem de compressão gradual em vez de drenagem por gravidade.
- Lodo biológico e químico de estações de águas residuais industriais desidrata previsivelmente em filtros-prensa de correia e máquinas de correia de alta secagem.
- Lodo destinado a fornos ou caldeiras necessita de secagem térmica, geralmente até 60-90% de sólidos secos, além de um tamanho de partícula consistente para alimentação.
- Lodo com entrada de sólidos flutuantes beneficia da pré-concentração ou espessamento a montante, para que a máquina de desidratação tenha uma alimentação estável.
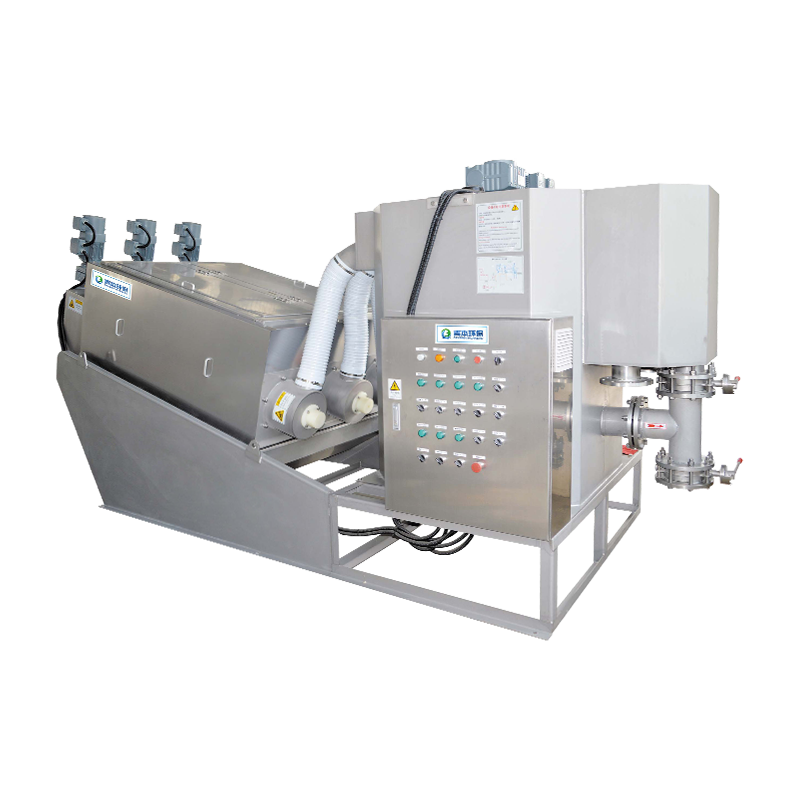
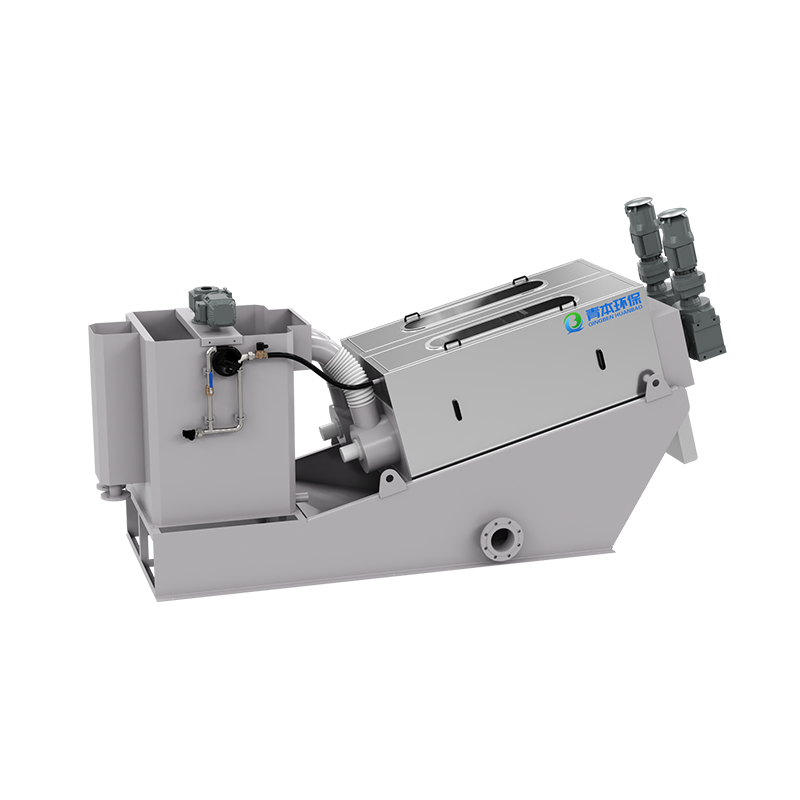
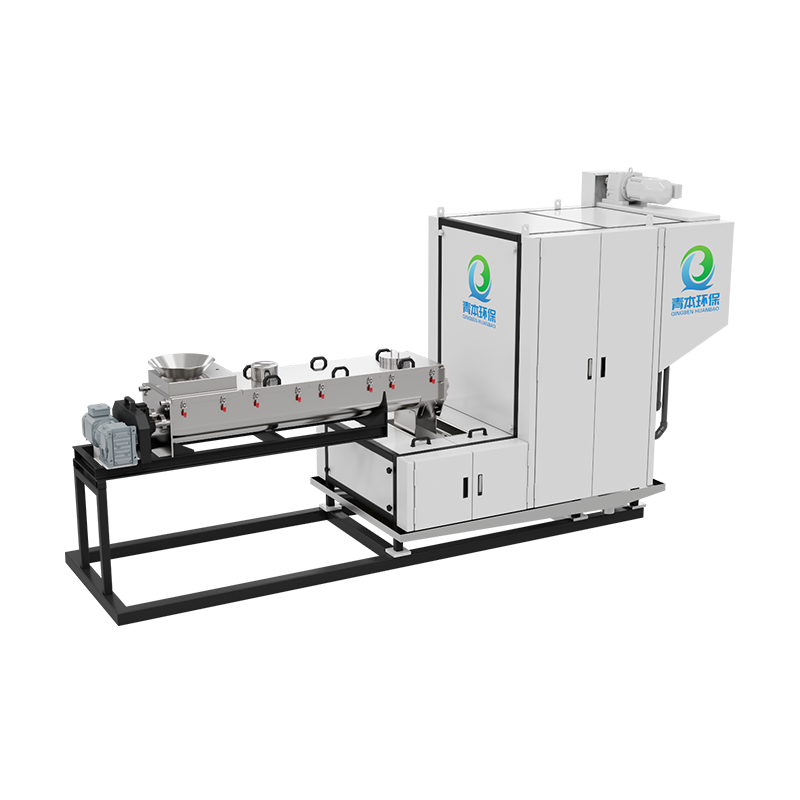
 Máquina de desidratação de lodo de prensa de parafuso A máquina de desidratação misturadora de esgoto tipo espiral pode não apenas tratar lodo de alta concentração, mas também concentrar e desidratar esgoto de baixa concentração. O aplicável ... Ver Produto →
Para materiais viscosos ou oleosos, uma prensa de rosca de passo variável geralmente é o ponto de entrada. A pressão aumenta gradualmente ao longo do parafuso, de modo que o lodo é espremido em vez de cisalhado, e a unidade tolera a alimentação de sólidos que cegariam uma máquina baseada em tecido. Onde o lodo recebido é fino, uma unidade de pré-concentração colocada à frente da prensa mantém o rendimento estável e reduz o volume que a prensa tem que manusear.
Qualquer que seja a prensa escolhida, a etapa de condicionamento à sua frente merece igual cuidado. A preparação de polímero que é inconsistente, mesmo que apenas em alguns por cento, altera a secura do bolo, o consumo de polímero e a carga no secador a jusante.
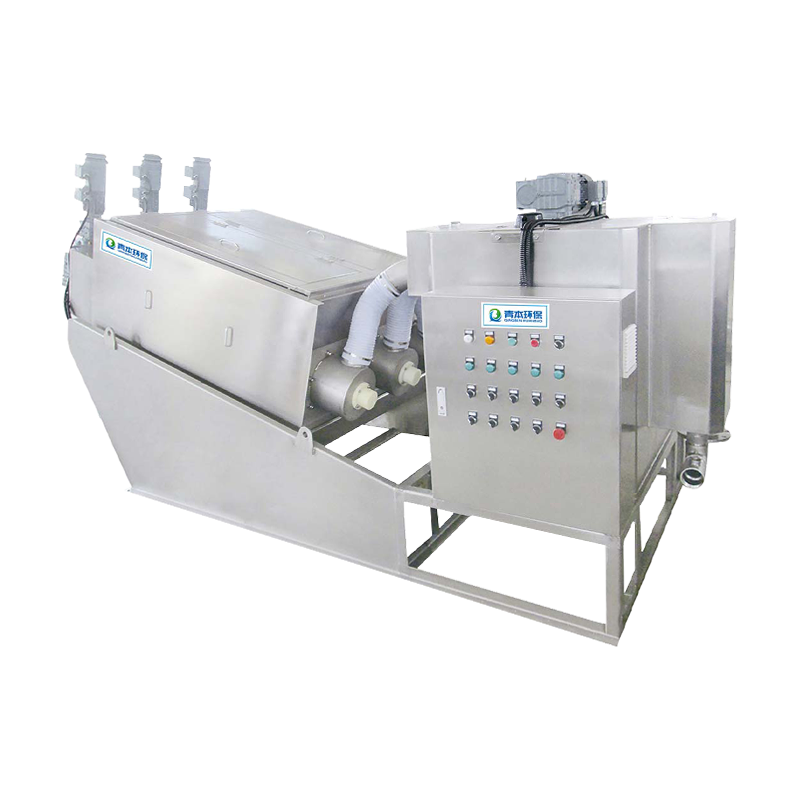
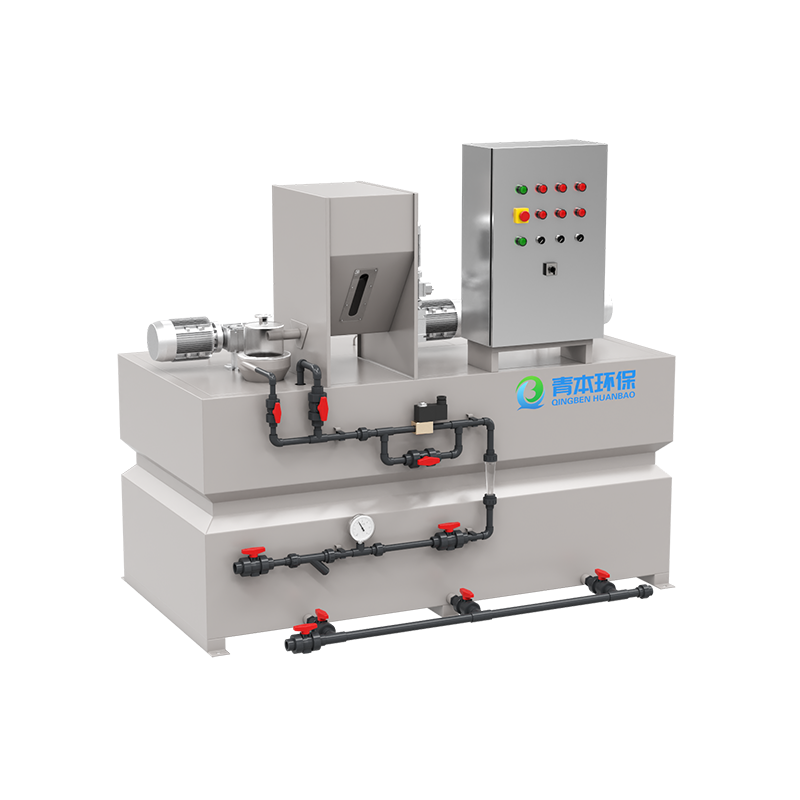
 Dispositivo de dosagem integrado Máquina de desidratação de lodo de prensa de parafuso Ver Produto →
Um dispositivo de dosagem integrado que prepara e mede o polímero remove automaticamente grande parte dessa variabilidade e geralmente é a atualização de desempenho mais barata disponível em uma linha de desidratação existente.
Setor por setor: de onde vem a pressão
- Petróleo e gás - borras oleosas e fundos de tanques, normalmente encaminhados para tratamento térmico ou coprocessamento.
- Mineração - rejeitos e torta de filtro, onde o teor de metais pesados decide se o material é um subproduto ou um resíduo.
- Alimentos e bebidas - elevado teor orgânico e bom poder calorífico depois de seco, mas volumes fortemente sazonais.
- Farmacêutica e química fina - resíduos frequentemente classificados como perigosos, sendo o coprocessamento em forno a via habitual.
- Acabamento metálico - baixo volume, mas alto teor de metal, tornando realista a recuperação do material após a secagem.
- Águas residuais municipais - os maiores volumes e as rotas de reciclagem mais maduras.
Na maioria das instalações industriais, a linha de lodo é um fluxo dentro de um fluxo mais amplo. tratamento de águas residuais industriais sistema. A peneiração, a remoção de grãos e o espessamento a montante definem a qualidade de tudo o que chega à prensa, de modo que as melhorias na frente da planta geralmente aparecem como uma melhor secagem da torta na parte traseira.
Demanda de energia: o caso da secagem em baixa temperatura
Se o alvo for um produto pronto para forno, a secagem é inevitável e o método de secagem domina o custo operacional.
Demanda indicativa de energia por tonelada de água evaporada (kWh)
A secagem a baixa temperatura aciona um circuito de bomba de calor com ar de processo normalmente entre 40 e 75 graus Celsius, recuperando a maior parte do calor latente da água evaporada. A secagem térmica em alta temperatura é mais rápida e requer menos espaço, mas consome várias vezes mais energia por tonelada de água removida e produz um fluxo de exaustão maior e mais quente que requer controle de odor e poeira.
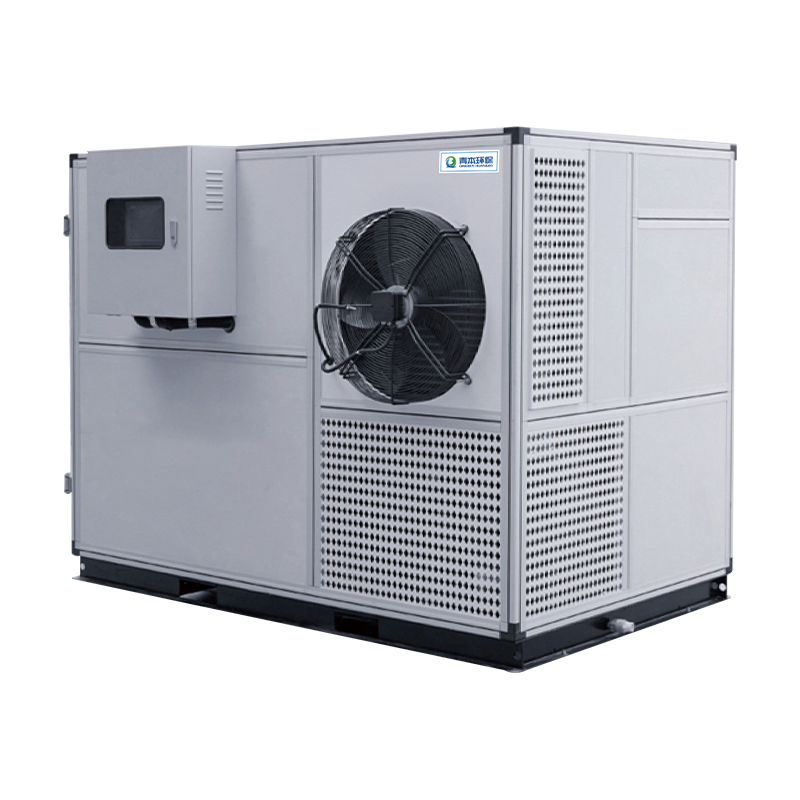
Onde um local já possui calor excedente de baixa qualidade – água quente proveniente de motores a biogás, compressores ou resfriamento de processos – um secador de calor residual reduz ainda mais a energia de secagem, porque o compressor da bomba de calor não é mais a fonte primária de calor.
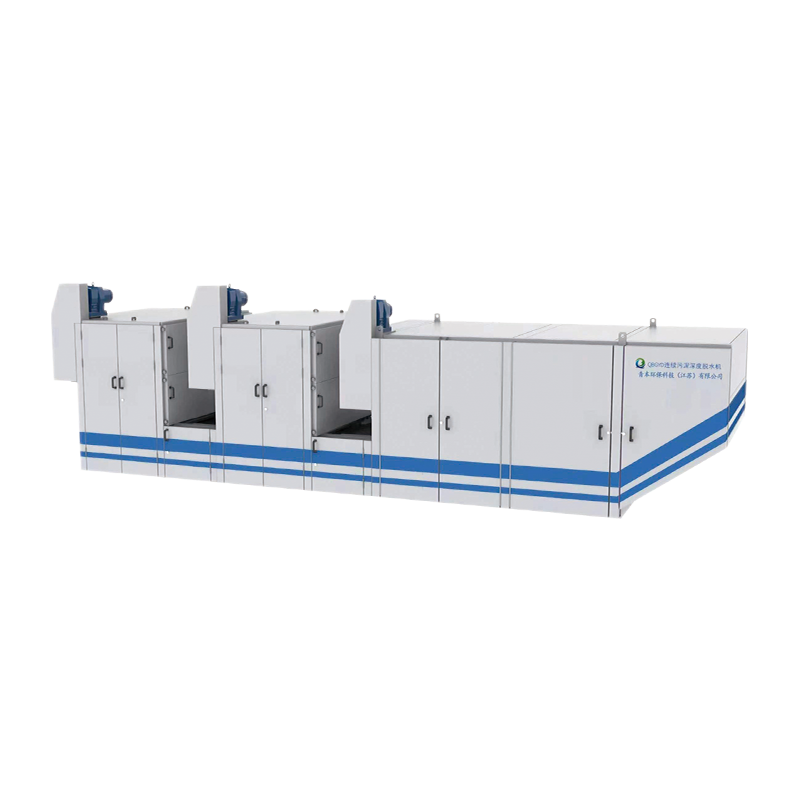
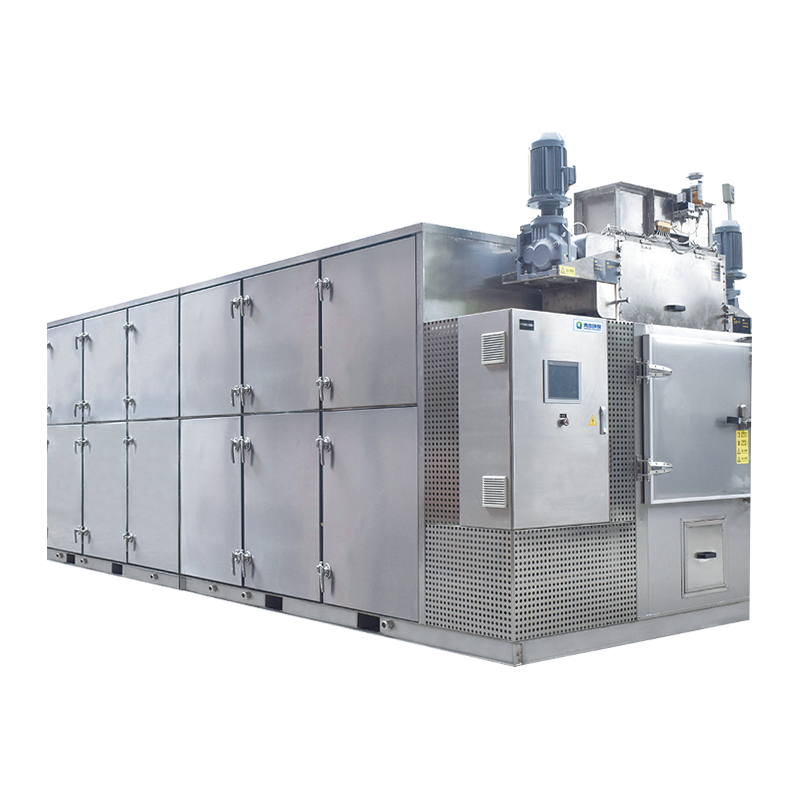 Máquina de secagem de lodo tipo correia de baixa temperatura Máquina de desidratação de lodo de prensa de parafuso Ver Produto →
Qualquer que seja o secador selecionado, ele deve ser dimensionado com base no pico do clima úmido e não na média anual. As linhas de secagem não podem ser empurradas muito além da taxa de evaporação projetada sem o risco de arrastamento de condensado, incrustações no trocador de calor e paradas não planejadas exatamente durante o período em que o armazenamento já está cheio.
A cadeia de reciclagem, etapa por etapa
Cadeia típica de reciclagem de lodo industrial
Cada estágio existe para proteger o próximo. A areia que passa pela tela danifica as hélices dos parafusos e os impulsores da bomba. O lodo muito espesso fica muito seco para ser bombeado e cega a prensa. Bolo muito úmido sobrecarrega o secador e produz condensado com alta carga orgânica. Quando uma linha de reciclagem apresenta desempenho inferior, a causa geralmente está em dois estágios a montante de onde a reclamação é registrada.
Riscos de aquisição a serem resolvidos antes de assinar
- Uma garantia de desempenho com números anexados. "Alta secura" não é uma especificação. Solicite sólidos secos de torta garantidos em uma concentração de alimentação determinada, uma dose de polímero determinada e um rendimento determinado.
- Testando em lama real. Os testes de bancada devem usar material fresco da planta real, e uma execução piloto de vários dias mostra como a máquina se comporta quando os processos upstream flutuam.
- Capacidade de abertura de cama. Poucas plantas industriais funcionam no fluxo projetado durante todo o ano. Confirme o rendimento mínimo estável e como a máquina é controlada abaixo dele.
- Subsídios para corrosão e desgaste. Cloretos, sulfeto de hidrogênio e areia encurtam a vida útil dos componentes de aço padrão. Especifique os materiais para as peças que realmente tocam a lama.
- Correspondência de capacidade downstream. Transportadores, moegas e secadores devem ser dimensionados para o pico de produção de bolo, incluindo a densidade reduzida do material seco.
- Utilitários e espaço livre. As linhas de secagem necessitam de espaço vertical, capacidade eléctrica e vias de ventilação que os edifícios existentes frequentemente não oferecem.
- Confirmação de retirada por escrito. Verifique se a fábrica de cimento, a olaria ou a instalação de incineração aceitam o material nos níveis de umidade e contaminantes que a linha realmente produzirá.
- Peças de reposição e resposta de serviço. As peças desgastadas em uma prensa ou secadora são consumíveis. Coloque prazos de entrega e compromissos de resposta no contrato, não em uma promessa verbal.
A reciclagem de lamas industriais é bem sucedida ou falha nas fases de desidratação e secagem. Confirme as especificações de retirada, meça o lodo real em vez de uma amostra de um dia limpo, dimensione o equipamento em condições de pico e garanta ao fornecedor uma garantia de desempenho numerada. A escolha do polímero, o tipo de secador e o layout do transportador decorrem dessas quatro decisões.
Revendo referências de projetos de tratamento de lodo de indústrias comparáveis é uma maneira rápida de ver quais combinações de equipamentos já foram comprovadas em lodos semelhantes ao seu.
Perguntas frequentes
Q1. O que é reciclagem de lodo industrial?
Significa recuperar o valor material ou energético das lamas industriais em vez de as enviar para aterros - por exemplo, como combustível para fornos, tijolo ou matéria-prima de cimento, ou como material estabilizado para recuperação de terrenos.
Q2. Qual é o teor de sólidos secos necessário antes que o lodo possa ser reciclado?
Depende da rota: cerca de 20-40% para uso do solo, 30-60% para recuperação de energia e 60-90% para fornos de cimento ou aplicações de recuperação de materiais.
Q3. O lodo industrial pode ser usado como combustível?
Sim, uma vez desidratado e seco. O lodo orgânico seco tem um valor calorífico utilizável e é comumente coprocessado em fornos de cimento, embora os níveis de cloro e enxofre devam ser verificados primeiro.
Q4. Qual é a diferença entre desidratação de lodo e secagem de lodo?
Desidratação removes free water mechanically and typically reaches 20-45% dry solids. Drying removes bound water thermally and can reach 60-90% dry solids.
Q5. Qual máquina de desidratação funciona melhor para lodo oleoso?
Os projetos de prensas de parafuso e de pré-concentração geralmente superam os filtros-prensa de correia em lodos oleosos e de alta viscosidade, porque dependem da compressão em vez da drenagem por gravidade através do tecido.
Q6. O lodo industrial seco ainda é um resíduo perigoso?
Secagem changes the moisture content, not the classification. Hazardous or non-hazardous status is set by the source process and by leaching tests, and it applies to the dried product as well.