

Uma estação municipal que gere 100 m³ por dia de lamas activadas residuais com 1% de sólidos secos não está realmente a movimentar lamas – está a movimentar uma tonelada de sólidos dentro de 99 toneladas de água, e cada litro dessa água é bombeado, armazenado, agitado, transportado em camião e facturado. Engrossar o mesmo lodo para 5% de sólidos antes de sair do tanque e o volume cair para 20 m³. Nada foi queimado, nada foi adicionado e cada quilograma de sólidos ainda está lá.
Essa relação única explica muito do que funciona na redução do volume de lodo e muito do que dá errado quando uma planta compra equipamentos na ordem errada.
A aritmética: o volume segue o conteúdo dos sólidos, não a tonelagem
Como o lodo é composto principalmente de água, seu volume varia quase exatamente com o inverso de sua concentração de sólidos. Dobre a porcentagem de sólidos e você reduzirá o volume pela metade; multiplique-o cinco vezes e você manterá um quinto. A tabela abaixo aplica essa relação a uma planta que gera uma tonelada de sólidos secos por dia.
| Conteúdo de sólidos | Volume úmido por tonelada DS | Água ainda sendo tratada | Estágio típico |
|---|---|---|---|
| 1% | 100 m³ | 99 m³ | Lodo ativado bruto ou residual |
| 3% | 33 m³ | 32 m³ | Gravidade ou tambor engrossado |
| 5% | 20 m³ | 19 m³ | Alimentação bem espessada |
| 20% | 5 m³ | 4 m³ | Prensa de rosca ou bolo centrífugo |
| 30% | 3,3 m³ | 2,3 m³ | Bolo de cinto de alta pressão |
| 90% | 1,1m³ | 0,1m³ | Biossólidos secos |
Observe a assimetria. Passar de 1% para 5% remove cerca de 80% do volume em uma das operações unitárias mais baratas no local. Passar de 20% para 30% remove apenas outro terço do que resta – mas esse terço é muitas vezes exatamente o que decide se um bolo passa no filtro de tinta ou no teste de cisalhamento de um aterro, ou se você paga por um caminhão extra todos os dias.
Para onde a água realmente sai: quatro etapas, quatro tarefas
Espessamento, desidratação, secagem e disposição final não são intercambiáveis. Cada um começa com um nível de sólidos diferente, cada um custa uma quantidade diferente por litro de água removida e cada um falha à sua maneira.
- Espessamento (1-5% DS). Remove a água livre que drena ou flutua quase sem entrada de energia. O litro mais barato no local e evita que cada unidade posterior seja dimensionada com ração diluída.
- Desidratação (20-35% DS). Pressão mecânica ou força centrífuga mais polímero. É aqui que o volume se torna gerenciável e onde reside a maior parte dos custos operacionais.
- Secagem (70-90% DS). Evaporação térmica. O calor latente da água é de cerca de 2.260 kJ/kg, portanto, uma tonelada de água precisa de cerca de 630 kWh de calor antes de qualquer perda de eficiência – um custo operacional sério que só compensa em rotas de descarte caras.
- Reutilizar ou disposal. Aterro, aplicação em solo, incineração ou coprocessamento em fornos de cimento. Cada rota tem seu próprio limite de secura e qualidade.
Estágio 1: O espessamento é o litro mais barato que você removerá
As faixas operacionais típicas citadas no projeto do processo são 2-4% DS para espessamento por gravidade de lodo ativado por resíduos, 3-5% DS para flotação por ar dissolvido e 4-8% DS para tambor rotativo ou unidades de pré-concentração de parafuso. Em um fluxo de 100 m³/dia, passar de 1% para 5% antes da desidratação retira cerca de 80 m³ de água da conta do caminhão-tanque permanentemente – e cada bomba, tubulação e tanque a jusante pode ser um tamanho menor.
Três coisas que prejudicam silenciosamente o desempenho do espessamento
- Lodo volumoso. O crescimento filamentoso proporciona baixa sedimentação em espessadores gravitacionais e fraca flotação em unidades DAF; a pré-concentração mecânica lida com isso com mais elegância porque não depende da densidade.
- Sobredosagem de polímero. A transferência retorna ao início dos trabalhos e aumenta a carga biológica que você estava tentando reduzir.
- Tempo de residência. Longos tempos de permanência em espessadores abertos liberam fósforo e geram odor; opções cobertas ou mecanicamente espessadas evitam o problema.
Onde o espaço é apertado, uma unidade de pré-concentração instalada imediatamente a montante da prensa de drenagem geralmente proporciona a redução de volume mais rápida por metro quadrado de área útil.
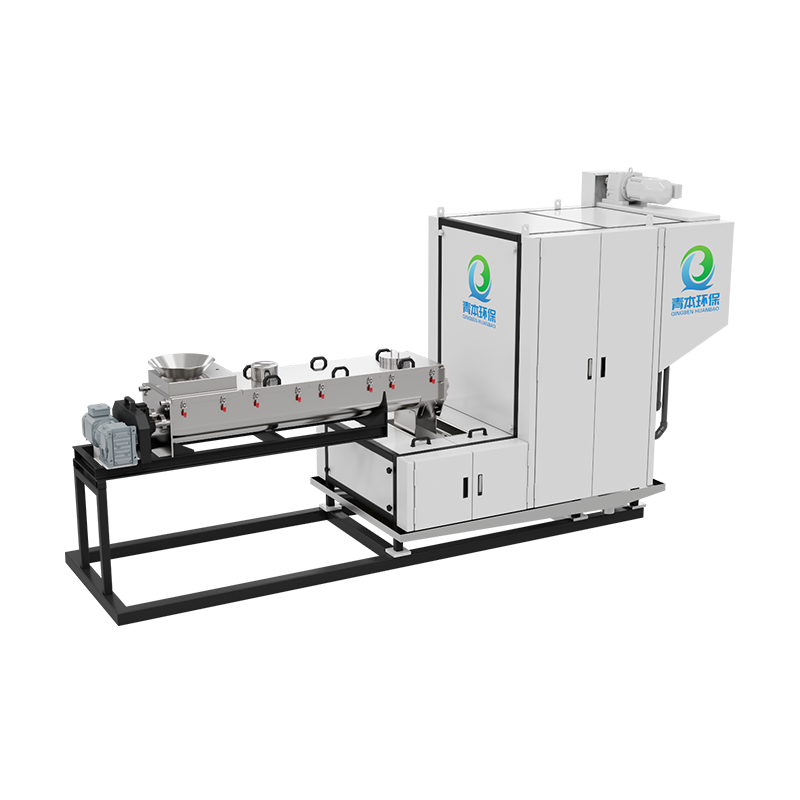
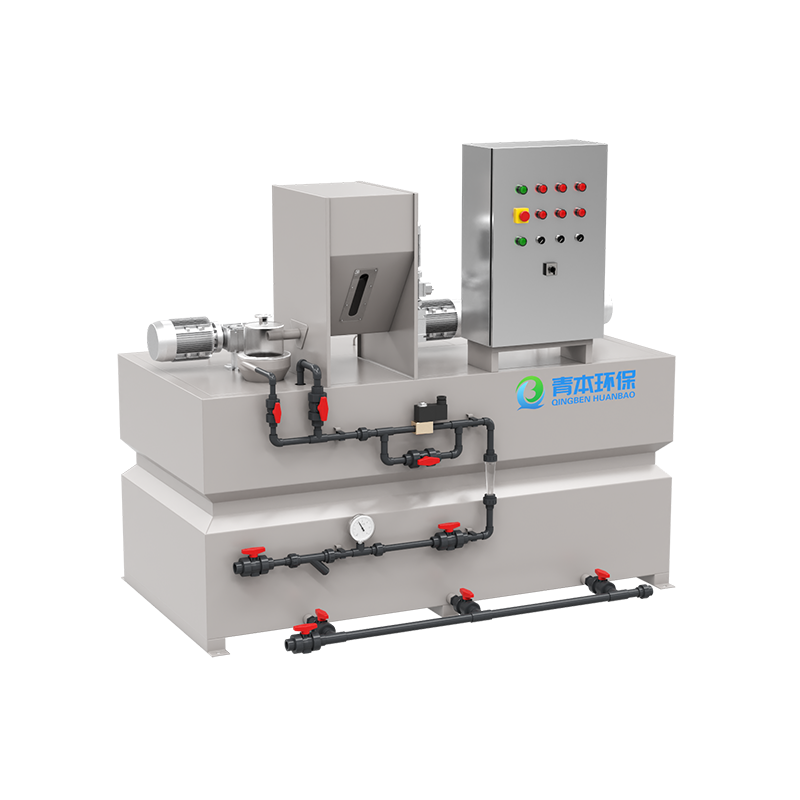
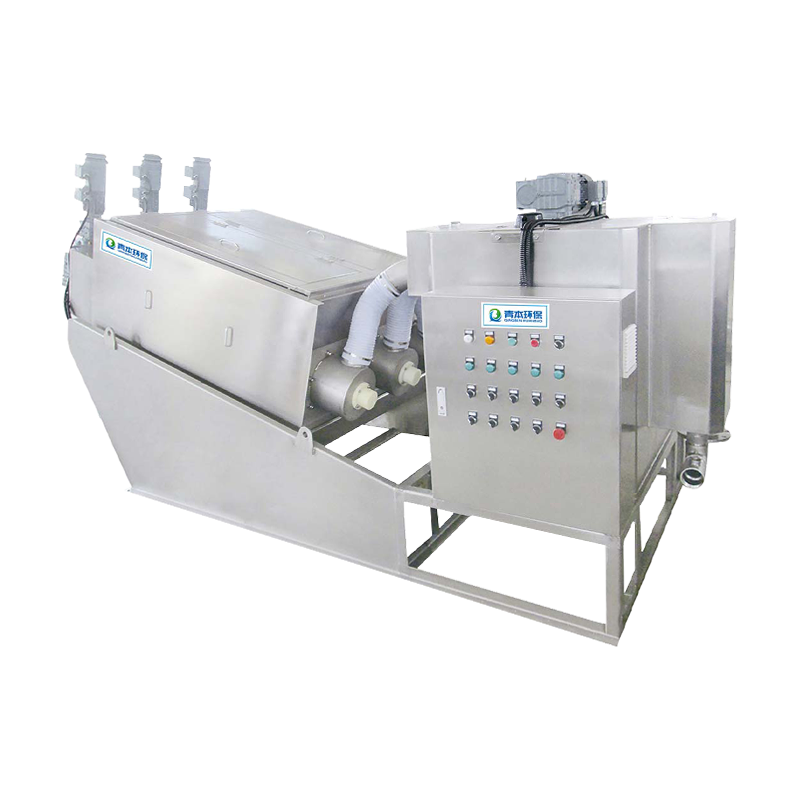 Máquina de pré-concentração de lodo de prensa de parafuso Uma unidade de pré-concentração para instalações com espaço limitado, instalada a montante da drenagem para reduzir a carga a jusante e evitar um tanque de espessamento separado. Ver Produto →
Etapa 2: Desidratação – Escolha o bolo e depois escolha a máquina
As tecnologias se sobrepõem fortemente no lodo diluído e divergem acentuadamente quando você busca altos sólidos de bolo. As faixas abaixo refletem valores comuns de fornecedores e guias de design; sempre confirme com testes de bancada em seu próprio lodo, porque a seleção do polímero pode alterar os resultados em vários pontos.
| Tecnologia | ERA bolo | Bolo misto/primário | Polímero e utilidades |
|---|---|---|---|
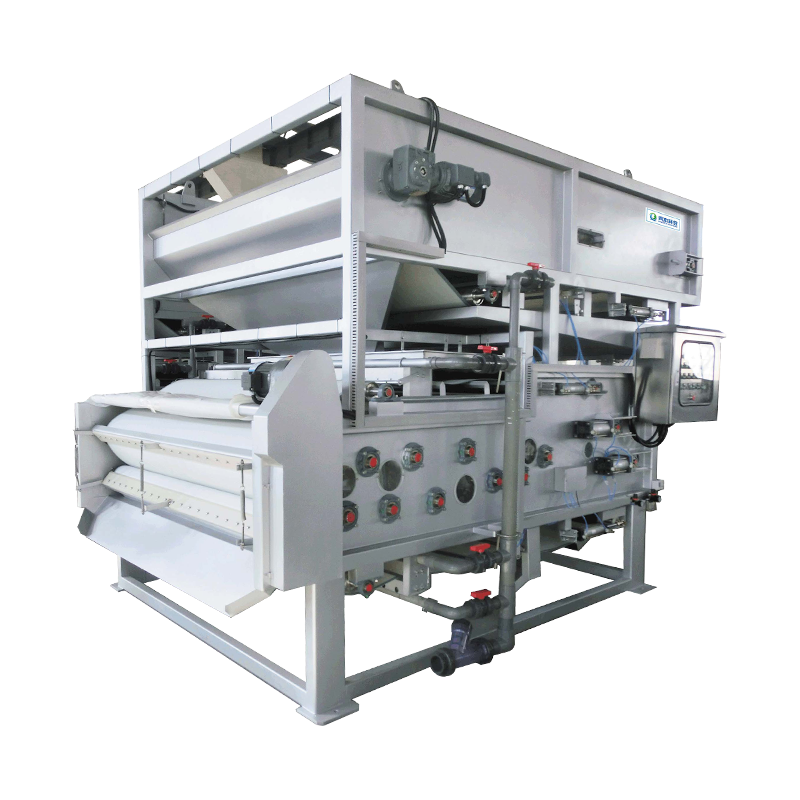
| Filtro prensa de correia | 18-22% DS | 22-28% DS | Polímero moderado a alto, água de lavagem com pano de filtro |
| Prensa de parafuso | 20-25% DS | 25-35% DS | Polímero inferior, pouca água de lavagem, tolera alimentação fina |
| Centrífuga | 20-25% DS | 25-30% DS | Alta potência, sensível a grãos |
| Desaguamento profundo por correia de alta pressão | 30-40% DS | 35-45% DS | Alto polímero, precisa de alimentação condicionada |
| Filtro prensa de placas | 30-38% DS | 35-45% DS | Operação em lote, mais mão de obra |
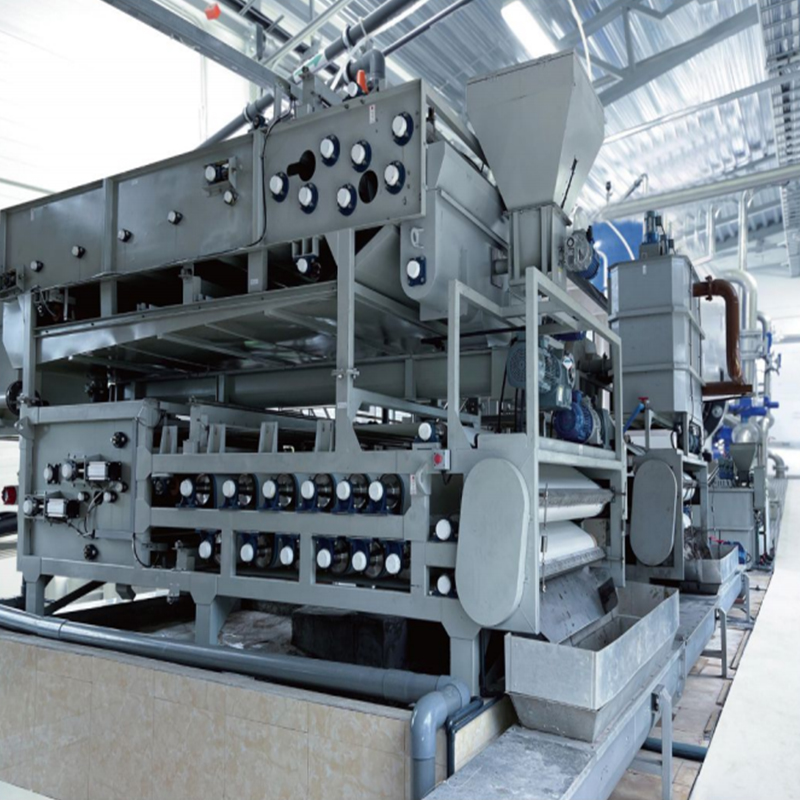
A curva é o número que aparece na fatura. Com 20% de DS, cada tonelada seca se transforma em cinco toneladas úmidas; em 30% passa a 3,3; em 40% torna-se 2,5. Para uma planta que produz três toneladas secas por dia, passar de 20% para 30% remove cerca de cinco toneladas de torta úmida da estrada todos os dias – uma mudança que geralmente compensa uma atualização de desidratação profunda bem antes de sua vida útil terminar.
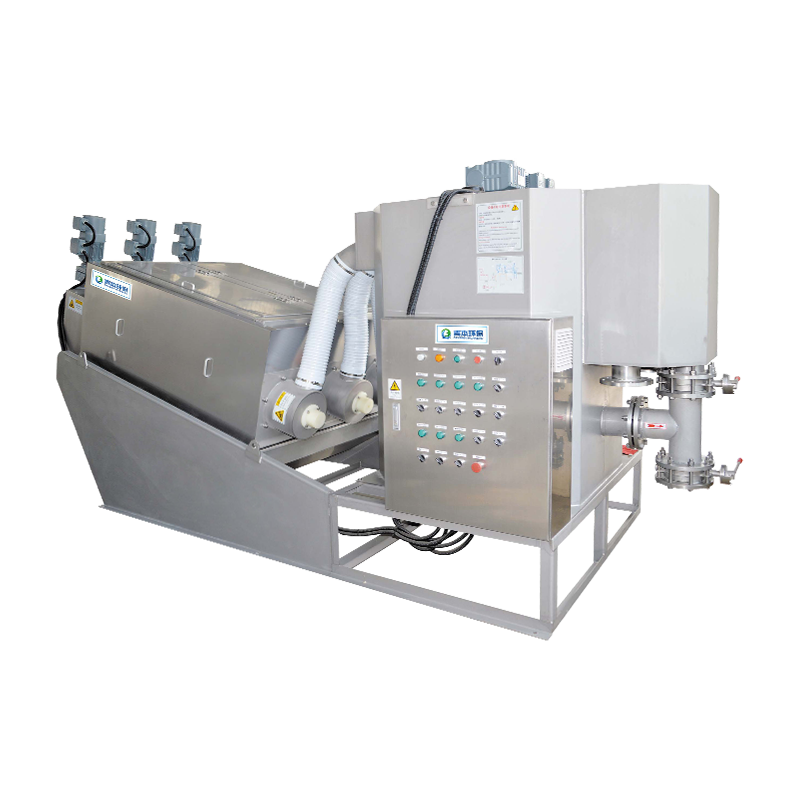
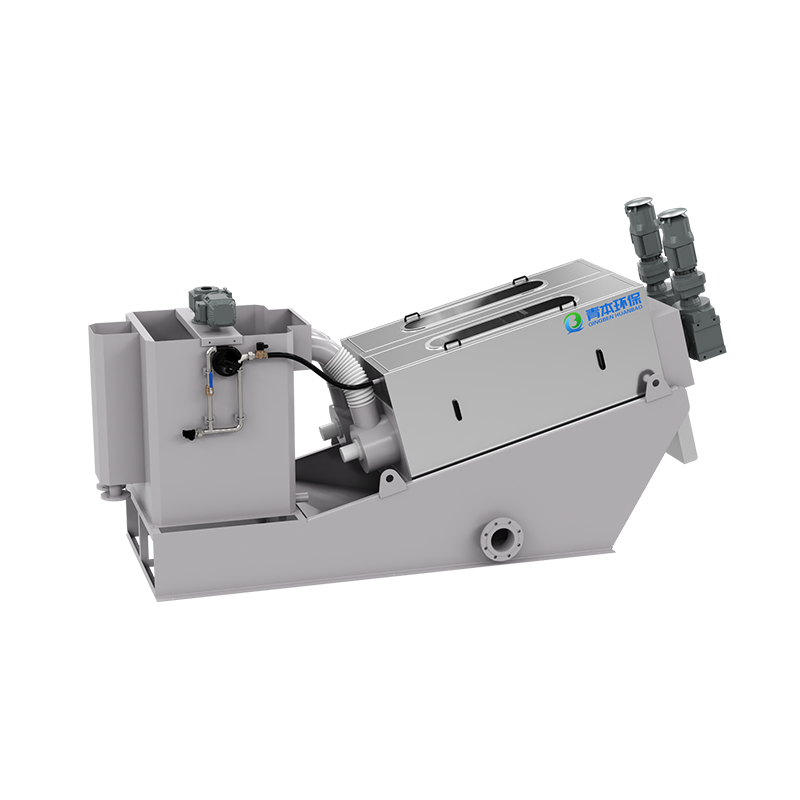 Máquina de desidratação de lodo de prensa de parafuso Uma prensa de rosca de operação contínua que engrossa e desidrata o lodo, ajudando a elevar os sólidos do bolo antes de qualquer etapa de secagem que exija muita energia. Ver Produto →
Etapa 3: A secagem transforma um problema de transporte em um problema energético
A secagem é a única etapa que transforma o lodo de um sólido úmido em um produto. É também a etapa comprada com mais frequência pelo motivo errado. Como a evaporação consome muita energia, a secagem só faz sentido quando pelo menos uma das três condições se aplica: o descarte é muito caro ou legalmente restrito, o material seco tem uma rota genuína de reutilização, como coprocessamento em forno de cimento ou aplicação no solo, ou o calor residual está disponível no local a um custo marginal próximo de zero.
Secadores de esteira de baixa temperatura operando a aproximadamente 40-75°C com uma bomba de calor ou calor residual recuperado são a escolha comum para plantas municipais, pois evitam o odor e os problemas de manuseio voláteis da secagem em tambor de alta temperatura. Unidades tipo câmara que utilizam tecnologia de congelamento a vácuo são adequadas para instalações menores ou em contêineres onde a área ocupada domina.
Um cuidado prático: os biossólidos secos são empoeirados, higroscópicos e podem reabsorver umidade, portanto planeje o armazenamento e o transporte antes de colocar o secador em funcionamento, e não depois.
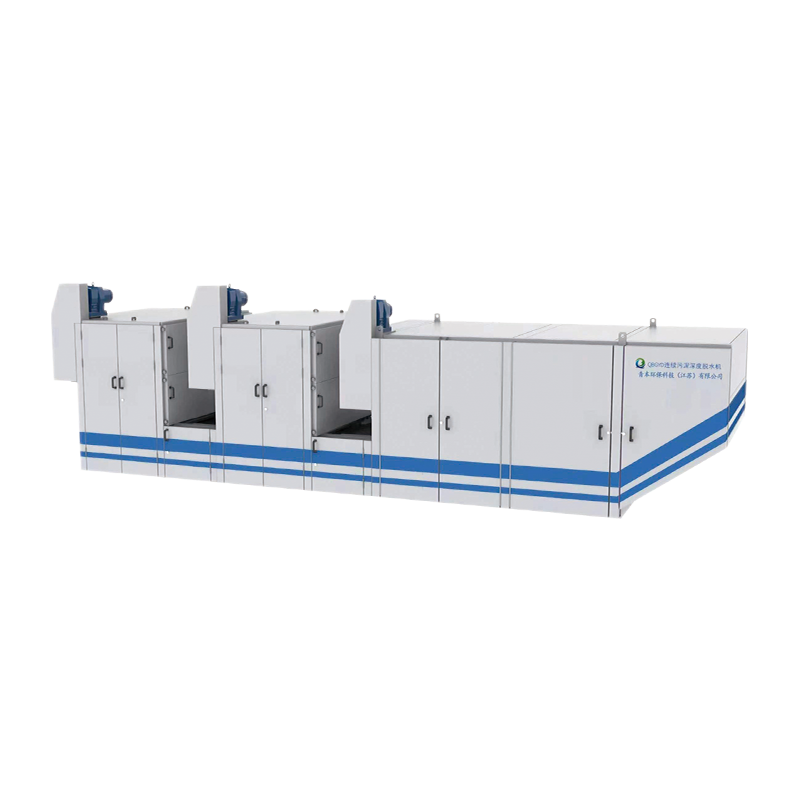
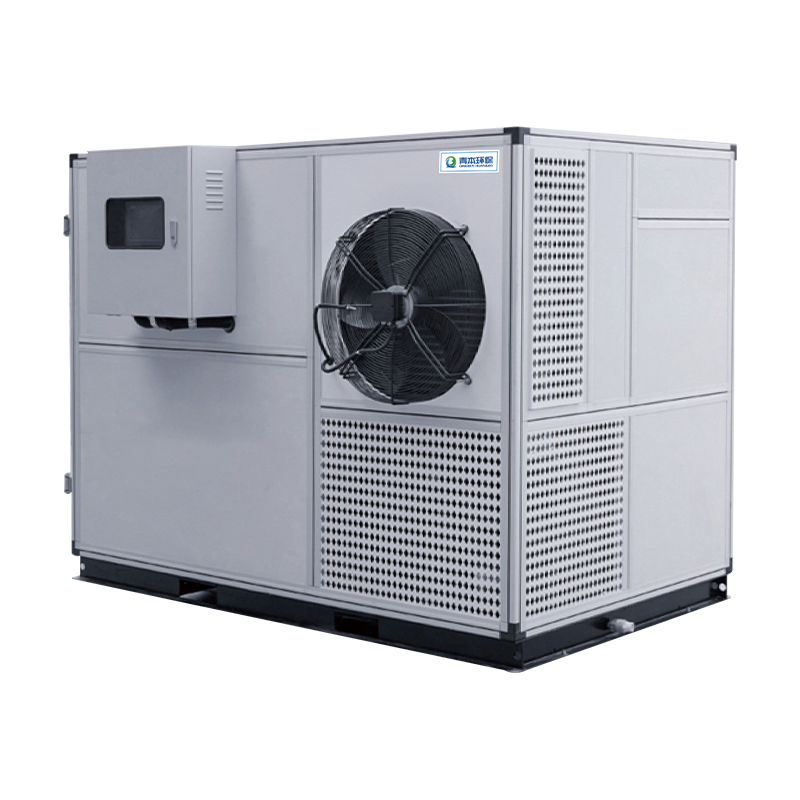
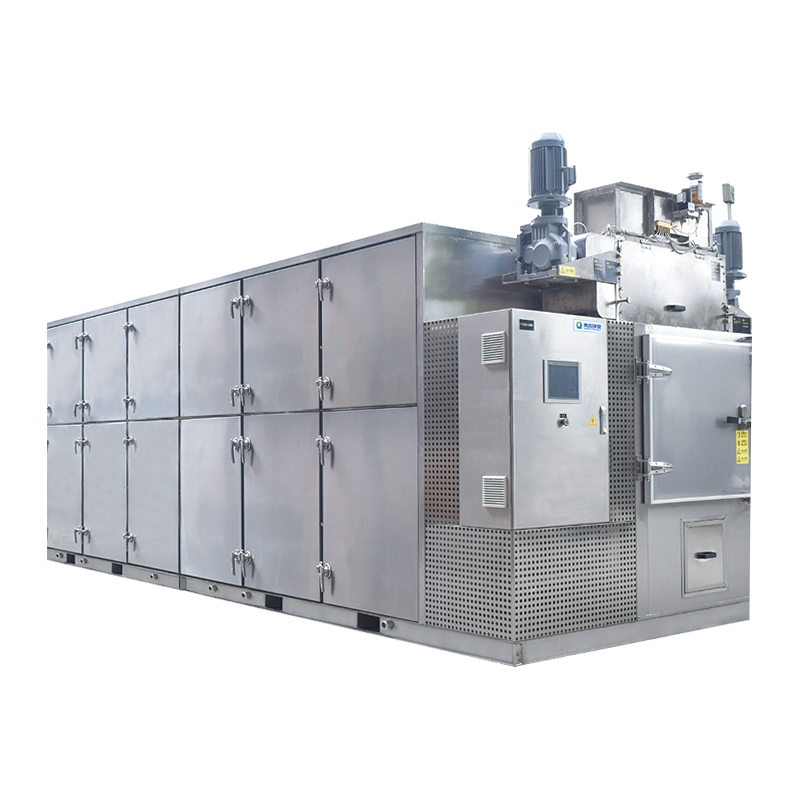 Máquina de secagem de lodo tipo correia de baixa temperatura Um secador de correia com bomba de calor de baixa temperatura que desumidifica e recicla o calor, adequado para plantas que precisam de biossólidos secos e podem gerenciar o armazenamento. Ver Produto →
Reduza a massa primeiro: mudanças no processo que reduzem o lodo antes de qualquer equipamento funcionar
Cada quilograma de sólidos secos que você evita gerar é um quilograma que você nunca engrossa, desidrata, seca, armazena ou transporta. Essas alavancas são geralmente mais baratas do que máquinas novas e muitas vezes esquecidas:
- Execute uma idade de lodo mais longa. A extensão do tempo de retenção de sólidos reduz substancialmente o rendimento observado – valores típicos de projeto sugerem que o excesso de lodo pode cair em um terço ou mais quando o SRT passa de cerca de 5 dias para cerca de 20. A compensação é mais energia de aeração e maior capacidade de armazenamento.
- Auditar dosagem de produtos químicos. O condicionamento de cal e férrico adiciona massa real. É comum um aumento de 20-30% nos sólidos secos resultantes do condicionamento com cal, e essa massa extra é paga novamente em cada estágio posterior.
- Controle o volume filamentoso precocemente. O lodo mal sedimentado engrossa muito e desidrata muito, de modo que a mesma tonelada seca ocupa mais volume em ambas as extremidades do trem.
- Mantenha a areia e as telas afastadas. A areia é inerte, abrasiva e impossível de desidratar; cada tonelada removida no classificador de grãos é uma tonelada que nunca chega à prensa.
- Recuperar os sólidos do sobrenadante e do filtrado. O retorno dos finos à cabeça da fábrica simplesmente recircula a massa e aumenta a demanda de polímero.
O que verificar antes de comprar um sistema de redução de volume
A maioria dos projetos de lamas decepcionantes não são falhas de equipamento – são falhas de especificação. Quatro verificações capturam a maioria deles.
| Verifique | Por que isso importa | Peça |
|---|---|---|
| Base de garantia | A secura do bolo citada na melhor das hipóteses, o lodo raramente sobrevive ao contato com a ração real | Método de teste, tipo de lodo e se a garantia se aplica ao seu lodo |
| Consumo de polímero | Geralmente o maior custo operacional individual depois da mão de obra | Quilogramas de polímero por tonelada seca, por escrito |
| Comportamento de carga parcial | Poucas fábricas funcionam no fluxo projetado durante todo o ano | Desempenho e estabilidade em 40-50% do design feed |
| Qualidade do filtrado | Os sólidos devolvidos ao topo da obra tornam-se uma carga recirculante oculta | Concentração de sólidos suspensos e vazão de retorno |
Também ajuda a comparar com plantas que lidam com lamas semelhantes. As instalações municipais e industriais diferem acentuadamente no comportamento do bolo, e a revisão de instalações reais é muitas vezes mais rápida do que a leitura de outra folha de dados - a tratamento de águas residuais municipais referência e o entregue lista de casos de projeto são pontos de partida úteis ao dimensionar uma reforma.